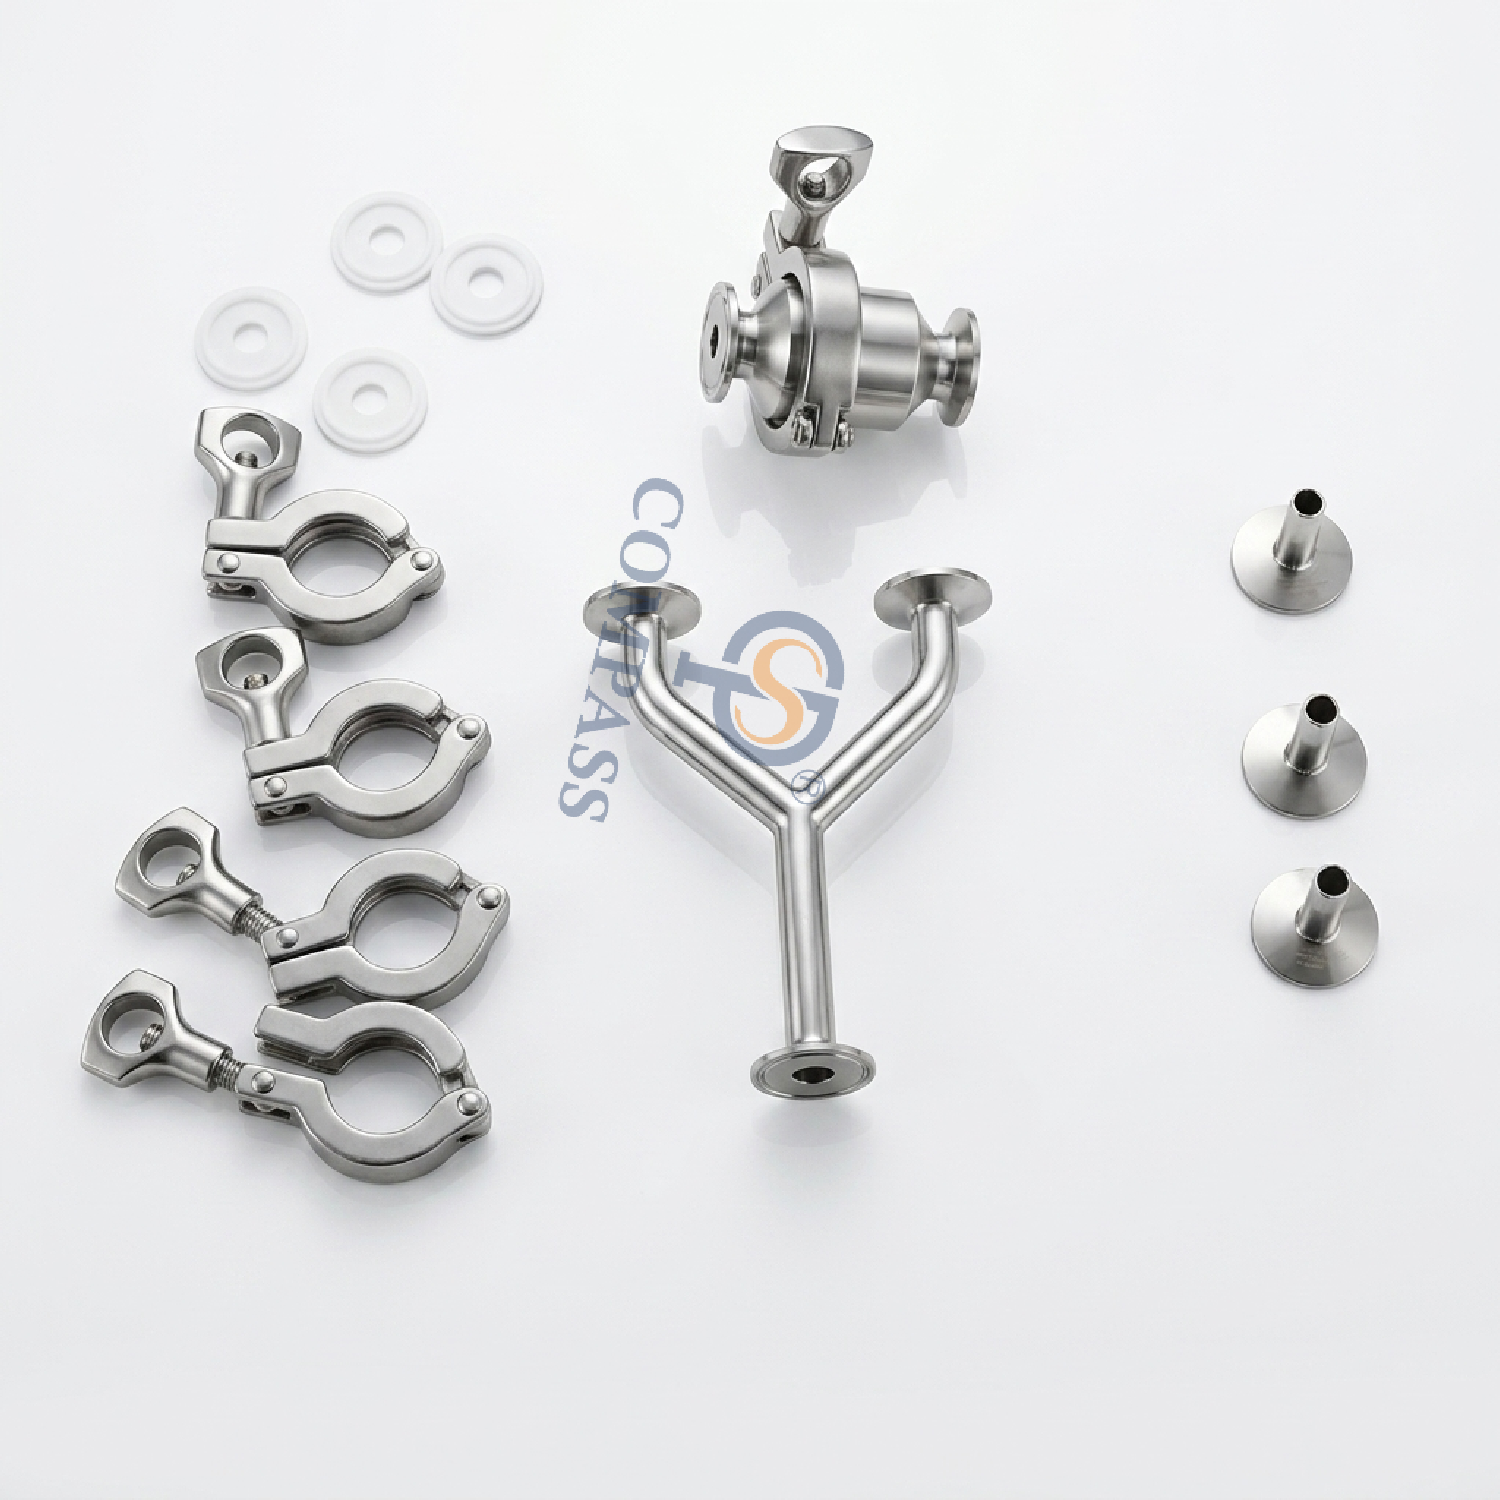
Especificar a liga errada em sistemas de manuseio de fluidos de alta pureza introduz custos operacionais ocultos que podem prejudicar uma instalação. Você equilibra constantemente as despesas de capital iniciais com os graves riscos de corrosão localizada, contaminação do produto e tempo de inatividade não planejado. Materiais de válvula incompatíveis causam diretamente essas falhas catastróficas. Quando produtos químicos de limpeza agressivos atacam o aço de qualidade inferior, a corrosão resultante cria portos microscópicos para o crescimento bacteriano. Isto compromete lotes inteiros de produção e força paralisações de emergência.
Você deve avaliar objetivamente o SS304 e o SS316L com base na composição química, nos custos do ciclo de vida e nas condições específicas do processo. Compreender as diferenças metalúrgicas permite combinar a liga com sua dinâmica de fluidos e protocolos de limpeza. Essa avaliação evita falhas prematuras do equipamento e garante a conformidade regulatória em toda a sua rede de tubulação. Descreveremos os parâmetros exatos de que você precisa para selecionar a válvula de retenção sanitária de aço inoxidável ideal para suas instalações.
O SS304 fornece uma base econômica para aplicações sanitárias padrão com baixo teor de cloreto, como laticínios básicos, fabricação de cerveja ou processamento de bebidas. Sua ampla disponibilidade o torna altamente atraente para construções de instalações em grande escala.
SS316L contém 2-3% de molibdênio, oferecendo resistência superior à corrosão por pites e frestas em ambientes agressivos, com alto teor de cloreto ou ácidos.
A designação "L" indica baixo teor de carbono (<0,03%), o que evita a precipitação de carboneto durante a soldagem e garante integridade estrutural a longo prazo em linhas sanitárias.
Os custos do ciclo de vida geralmente favorecem o SS316L em ambientes agressivos Clean-in-Place (CIP) e Steam-in-Place (SIP), compensando seu custo inicial mais alto de material por meio de vida útil prolongada e manutenção reduzida.
Índice
Alternar
Principais requisitos para válvulas de retenção sanitárias de aço inoxidável
Padrões Sanitários e Requisitos de Acabamento de Superfície
O processamento sanitário exige adesão estrita aos padrões da indústria. Os componentes devem atender ASME BPE (equipamento de bioprocessamento), padrões sanitários 3-A e diretrizes de conformidade da FDA. Essas estruturas determinam como o equipamento interage com produtos consumíveis ou farmacêuticos. O acabamento superficial desempenha um papel dominante nesta conformidade. A Média de Rugosidade (Ra) mede os picos e vales microscópicos na superfície do metal. As aplicações sanitárias padrão exigem um Ra de 32 micropolegadas (0,8 micrômetros) ou melhor. As linhas farmacêuticas de alta pureza geralmente exigem um Ra de 15 micropolegadas (0,38 micrômetros), seguido de eletropolimento.
Uma superfície lisa evita o alojamento bacteriano. Os microrganismos fixam-se facilmente em superfícies metálicas ásperas, formando biofilmes que resistem aos procedimentos de limpeza padrão. Ao especificar uma válvula de retenção, você deve verificar se o acabamento da superfície interna corresponde aos requisitos da tubulação. Mesmo um pequeno arranhão ou polimento inadequado no disco da válvula pode arruinar um ambiente estéril. Os fabricantes conseguem esses acabamentos por meio de polimento mecânico e subsequentes tratamentos químicos. Você deve exigir documentação que comprove que a válvula atende ao valor Ra especificado antes da instalação.
Os inspetores de campo usam procedimentos específicos para verificar esses acabamentos antes de assinar uma nova instalação de tubulação. Você deve implementar as seguintes etapas de verificação durante a inspeção de recebimento:
Revise o documento de certificação de acabamento superficial do fabricante em relação aos requisitos do pedido de compra.
Realize uma inspeção visual do interior da válvula usando uma lanterna brilhante para verificar se há marcas de usinagem, rebarbas ou pontos cegos óbvios.
Utilize um perfilômetro portátil calibrado para fazer três leituras separadas de Ra no corpo interno da válvula e na superfície de sede.
Verifique se as superfícies eletropolidas apresentam um acabamento uniforme e altamente refletivo, sem congelamento ou corrosão.
Documente as leituras do perfilômetro no sistema de gerenciamento de qualidade da instalação antes de liberar o componente para a equipe de instalação.
Como as válvulas de retenção sanitárias evitam o refluxo e a contaminação
A função principal de qualquer válvula de retenção é o controle de fluxo direcional. Nos sistemas sanitários, evitar o refluxo não é negociável. O fluxo reverso causa contaminação cruzada entre diferentes lotes de produtos ou entre fluidos brutos e processados. Uma válvula de retenção confiável fornece fechamento instantâneo no momento em que a pressão do fluido cai. Essa resposta rápida protege fluxos de processo de alta pureza contra contaminantes posteriores.
As válvulas de retenção sanitárias com mola utilizam uma mola calibrada para segurar o disco contra a sede. A pressão de abertura – a pressão mínima a montante necessária para abrir a válvula – deve estar alinhada com a dinâmica do seu sistema. As pressões de fissuração padrão variam de 0,5 a 1,5 PSI. Se a mola estiver muito fraca, a válvula poderá vibrar, causando desgaste mecânico e fluxo inconsistente. Se a mola for muito forte, ela restringirá o fluxo e causará quedas de pressão inaceitáveis na linha. O dimensionamento adequado e a seleção de materiais garantem que os mecanismos internos respondam com precisão às mudanças de fluidos. Essa confiabilidade mecânica protege diretamente a integridade do seu produto.
Capacidade de limpeza e drenagem
Os sistemas sanitários contam com protocolos automatizados Clean-in-Place (CIP) e Steam-in-Place (SIP). O equipamento deve ser limpo completamente sem desmontagem manual. As válvulas de retenção apresentam desafios inerentes à facilidade de limpeza porque contêm peças móveis e cavidades internas. Projetar para zero pernas mortas é obrigatório. Uma perna morta é uma área estagnada onde o fluido se acumula e escapa do fluxo turbulento dos produtos químicos de limpeza. Os padrões da indústria geralmente restringem as pernas mortas a uma relação comprimento/diâmetro (L/D) inferior a 2:1.
A drenagem garante que nenhum fluido residual permaneça após os ciclos de limpeza. As instalações de válvulas horizontais requerem projetos excêntricos ou ângulos de montagem específicos para permitir a evacuação completa do fluido. As instalações verticais drenam naturalmente melhor, mas requerem uma calibração cuidadosa da mola para levar em conta o peso da coluna de fluido e do disco da válvula. A geometria interna do corpo da válvula deve promover fluxo turbulento durante os ciclos CIP. Você precisa de uma velocidade mínima de fluido de 1,5 metros por segundo (5 pés por segundo) para esfregar as superfícies internas, remover resíduos do produto e higienizar completamente o caminho do fluxo.
Aço inoxidável SS304 vs SS316L: principais diferenças
304 vs 304L vs 316 vs 316L: Qual é a diferença?
A principal diferença entre essas classes de aço inoxidável é o teor de carbono e a resistência à corrosão. O 'L' significa baixo carbono , o que melhora o desempenho da soldagem, reduzindo o risco de corrosão ao redor das áreas soldadas. SS304 e SS316 são adequados para aplicações gerais, enquanto SS304L e SS316L são preferidos para sistemas sanitários que requerem soldagem extensa.
Aço Inoxidável SS304: Recursos e Aplicações
SS304 é um dos aços inoxidáveis mais utilizados no processamento de alimentos e bebidas. Ele fornece boa resistência à corrosão, durabilidade e economia para aplicações padrão. É adequado para ambientes amenos, como laticínios, cervejarias e sistemas de água purificada. Contudo, o SS304 tem menor resistência a cloretos e produtos químicos de limpeza agressivos, tornando-o inadequado para condições altamente corrosivas.
Aço Inoxidável SS316L: Vantagens e Aplicações
SS316L oferece maior resistência à corrosão que SS304 devido à adição de molibdênio. Apresenta melhor desempenho em ambientes expostos a cloretos, agentes de limpeza fortes e processos de alta pureza. O baixo teor de carbono também melhora a durabilidade da solda, tornando o SS316L ideal para aplicações farmacêuticas, de biotecnologia, produção de API e outras aplicações sanitárias exigentes. Proporciona maior vida útil e melhor proteção contra riscos de contaminação em sistemas críticos.
Grau de material
Cromo (%)
Níquel (%)
Molibdênio (%)
Carbono (máx.%)
Melhor ambiente de aplicação
SS304
18h00 - 20h00
8,0 - 10,5
N / D
0.08
Produtos orgânicos leves, laticínios, bebidas, baixo teor de cloretos
SS304L
18h00 - 20h00
8,0 - 12,0
N / D
0.03
Sistemas soldados em ambientes amenos
SS316
16,0 - 18,0
10,0 - 14,0
2,0 - 3,0
0.08
Ambientes corrosivos com montagem mecânica
SS316L
16,0 - 18,0
10,0 - 14,0
2,0 - 3,0
0.03
Linhas sanitárias soldadas de alta pureza e alto teor de cloreto
Como escolher o tipo certo de aço inoxidável
Compatibilidade Química e Resistência à Corrosão
A seleção do material deve considerar fluidos de processo e produtos químicos de limpeza. SS304 funciona bem em ambientes amenos, mas é mais sensível à exposição a cloretos e produtos químicos CIP agressivos, que podem causar corrosão ao longo do tempo. SS316L contém molibdênio, proporcionando melhor resistência à corrosão por cloreto e tornando-o mais adequado para aplicações farmacêuticas, de alta pureza e sanitárias exigentes.
Resistência à temperatura e desempenho de pressão
As válvulas de retenção sanitárias devem suportar ciclos repetidos de aquecimento e esterilização, especialmente durante processos SIP. Tanto o SS304 quanto o SS316L podem suportar altas temperaturas, mas as vedações e os componentes internos também afetam o desempenho geral. A seleção de elastômeros adequados aprovados pela FDA, como EPDM, PTFE ou FKM, garante vedação confiável sob repetidas mudanças de temperatura e ciclos de limpeza.
Tipo de elastômero
Faixa de temperatura
Compatibilidade com Steam
Perfil de resistência química
EPDM
-30°C a 135°C
Excelente
Bom para cáusticos e ácidos suaves; pobre para óleos/gorduras.
FKM (Viton)
-20°C a 200°C
Pobre
Excelente para óleos, combustíveis e ácidos fortes; degrada no vapor.
PTFE (Teflon)
-50°C a 250°C
Excelente
Universalmente resistente; carece de memória elástica, requer um design de assento específico.
Realidades de soldabilidade e instalação
Os métodos de instalação influenciam fortemente a seleção do material. Os sistemas sanitários modernos dependem da soldagem orbital autógena para unir tubos e válvulas. Este processo automatizado cria conexões suaves e sem fendas usando um eletrodo de tungstênio e gás de purga de argônio. Conforme discutido, o grau “L” de baixo carbono evita a deterioração da solda. A corrosão intergranular na zona afetada pelo calor (ZTA) destruirá o sistema de tubulação de dentro para fora. A especificação de SS316L ou SS304L elimina totalmente esse risco.
O tratamento superficial pós-soldagem continua obrigatório independentemente da liga escolhida. A soldagem altera a química da superfície e destrói a camada passiva de óxido. Você deve realizar a passivação química usando ácido nítrico ou cítrico (seguindo as diretrizes ASTM A380) para restaurar esta barreira protetora. Para aplicações de alta pureza, o eletropolimento remove imperfeições microscópicas da superfície e cria uma camada superficial rica em cromo. SS316L responde excepcionalmente bem ao eletropolimento, alcançando os acabamentos ultra-lisos necessários para a fabricação farmacêutica.
SS304 vs SS316L: custo e valor a longo prazo
Custo inicial versus custo de manutenção a longo prazo
Os componentes SS316L geralmente têm um custo inicial mais elevado que o SS304, mas a melhor escolha depende do ambiente operacional. Para aplicações moderadas com baixa exposição a cloretos, o SS304 pode fornecer desempenho confiável e reduzir o investimento inicial. Contudo, em ambientes corrosivos, o SS304 pode exigir mais substituições e manutenção, tornando o SS316L uma opção mais econômica ao longo da vida útil do equipamento.
Frequências de manutenção e inspeção
A seleção de materiais afeta diretamente os requisitos de manutenção e a vida útil do equipamento. O SS304 utilizado em ambientes exigentes pode exigir inspeções mais frequentes e tratamentos de prevenção de corrosão, enquanto o SS316L proporciona melhor resistência à corrosão e maior vida útil. A combinação de um corpo de válvula SS316L durável com vedações confiáveis ajuda a reduzir o tempo de inatividade e prolongar os intervalos de manutenção.
Conclusão
O SS304 permanece estrutural e quimicamente suficiente para necessidades sanitárias básicas e construções gerais de grande escala que manuseiam fluidos suaves. Por outro lado, SS316L é uma especificação obrigatória para ambientes agressivos, de alta pureza ou com alto teor de cloreto, onde a corrosão localizada ameaça a integridade do sistema. Baseie sua decisão de material na exposição química mais agressiva que a válvula enfrentará. Quase sempre são os ciclos automatizados de limpeza CIP e SIP, e não o fluido do processo em si. Proteger sua linha de produção exige adequar a metalurgia à realidade mais dura de suas operações diárias.
Audite suas concentrações químicas CIP atuais, prestando atenção específica aos níveis de cloreto e às temperaturas operacionais.
Consulte as tabelas de compatibilidade de fluidos de processo para verificar como seu produto específico interage com o aço inoxidável 304 e 316L.
Revise os requisitos de soldagem de sua instalação para confirmar se o grau "L" de baixo carbono é necessário para seus métodos de instalação.
Solicite orçamentos apoiados por MTR de fabricantes de válvulas sanitárias certificados para garantir que você receba ligas verificadas e rastreáveis.
Perguntas frequentes
P: Posso usar uma válvula de retenção SS304 em um sistema CIP de alta temperatura?
R: Sim, desde que os produtos químicos CIP não contenham altas concentrações de cloretos ou ácidos agressivos. O SS304 suporta bem altas temperaturas, mas soluções de cloreto quentes causarão rapidamente corrosão por corrosão sob tensão e corrosão sob tensão. Sempre verifique primeiro a compatibilidade química.
P: Por que as válvulas sanitárias SS316L são estritamente necessárias para a fabricação de produtos farmacêuticos?
R: Os sistemas farmacêuticos utilizam água altamente purificada (WFI) e produtos químicos de esterilização agressivos. SS316L contém molibdênio, que evita corrosão e rugosidade nesses ambientes agressivos. O baixo teor de carbono também garante soldas orbitais limpas e resistentes à corrosão, necessárias para tubulações estéreis.
P: Quais são os prós e os contras do uso do 304L em comparação ao padrão 304 para válvulas sanitárias?
R: A principal vantagem do 304L é seu baixo teor de carbono, que evita a deterioração da solda (sensibilização) durante a instalação. A desvantagem é uma resistência à tração ligeiramente inferior em comparação com o padrão 304. Use 304L quando for necessária soldagem extensa em ambientes amenos.
P: O baixo teor de carbono no 316L afeta a classificação de pressão da válvula?
R: Sim, um pouco. O baixo teor de carbono reduz o rendimento e a resistência à tração do 316L em comparação com o padrão 316. No entanto, os sistemas de tubulação sanitária geralmente operam em baixas pressões (abaixo de 150 PSI), tornando esta pequena redução de resistência irrelevante para a maioria das aplicações.
P: Como verifico a qualidade do material da minha válvula de retenção sanitária de aço inoxidável?
R: Você deve solicitar um Relatório de Teste de Material (MTR) do fabricante antes da compra. Após a entrega, você pode realizar testes de identificação positiva de material (PMI) usando um analisador XRF para confirmar a composição química exata do metal.
P: O SS304 enferrujará se exposto a água salgada ou ambientes com alto teor de cloreto?
R: Sim. O SS304 não possui molibdênio, tornando sua camada passiva de óxido vulnerável a ataques de cloreto. A exposição a água salgada, salmoura ou agentes de limpeza com alto teor de cloreto causará corrosão e ferrugem rápidas. Você deve usar SS316L para esses ambientes específicos.